Agitation et mélange
Fabrication de glaces : mélange de base et pasteurisation avec le mélangeur de mix pour glaces adapté
 Par Albert Moreno, directeur commercial d'InoxMIM
- Publié le
- Mis à jour le
- 12 min de lecture
En résumé
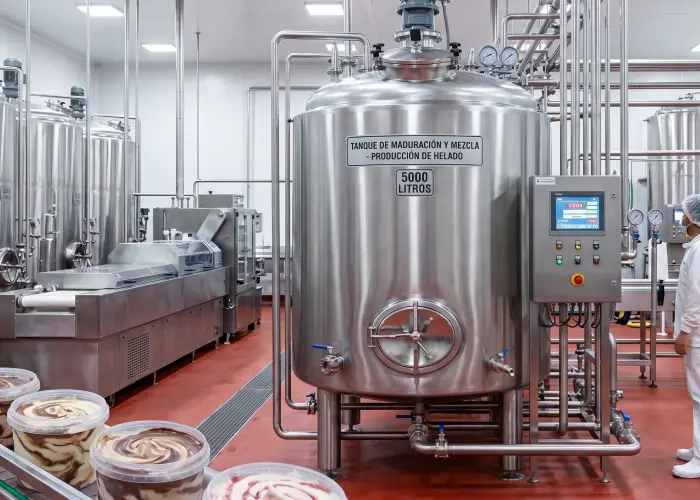
Préparer le mix pour glaces exige d'incorporer les poudres sans grumeaux, de bien émulsionner la matière grasse et d'agiter pendant la pasteurisation pour éviter le brûlage sur les parois du pasteurisateur. C'est pourquoi un mélangeur de mix pour glaces n'est pas un équipement unique, mais l'association de trois technologies : un blender (EMTB), un émulsionneur (gamme EMV/EM/EMF/EML) et un agitateur vertical. Dans ce guide, vous découvrirez la composition du mix, ses points critiques et la façon dont InoxMIM couvre toute la ligne avec des équipements sanitaires en AISI 316L compatibles avec le nettoyage NEP (CIP).
Ce qui rend la préparation du mix pour glaces si exigeante
La glace industrielle est l'un des produits laitiers les plus complexes à fabriquer. Sa recette réunit des ingrédients très différents (matières grasses, protéines, sucres, hydrocolloïdes et eau) qui doivent être hydratés, dispersés, émulsionnés et pasteurisés sur une seule ligne de procédé.
La qualité sensorielle de la glace finie (texture, onctuosité, résistance aux chocs thermiques, profil de fonte en bouche) dépend en grande partie de la façon dont on prépare le mélange de base, ou mix. Un mélangeur de mix pour glaces bien dimensionné n'est pas un caprice : c'est la garantie que chaque lot sort avec la même structure, la même viscosité et la même stabilité microbiologique.
Composition du mix : matières grasses, solides laitiers non gras, sucres, émulsifiants et stabilisants
Un mix standard de glace au lait contient entre 36 % et 42 % de matière sèche totale. Cette fraction se répartit habituellement en 8–12 % de matière grasse (crème, beurre, matière grasse laitière anhydre ou graisses végétales), 9–12 % de solides laitiers non gras (SLNG) apportés par le lait écrémé en poudre ou le lactosérum, 13–18 % de sucres (saccharose, dextrose, sirops de glucose) et un petit pourcentage d'émulsifiants et de stabilisants.
Les émulsifiants (mono- et diglycérides d'acides gras, lécithine) sont dosés à 0,3-0,5 % et permettent à la matière grasse de se disperser en fines gouttelettes dans la phase aqueuse. Les stabilisants (farine de graines de caroube (LBG), guar, carraghénane, alginates, CMC) s'utilisent à 0,2-0,4 % et agissent en absorbant l'eau libre, en augmentant la viscosité du mix et en freinant la croissance des cristaux de glace pendant la conservation. Cette combinaison, simple en apparence, cache une grande complexité physico-chimique.
Points critiques du mélange : dispersion des poudres, « yeux de poisson », aération et séparation de phases
Le premier défi technique est l'incorporation des poudres dans le liquide. Le lait en poudre, le lactosérum, le sucre et les hydrocolloïdes sont ajoutés sur une base d'eau, de crème ou de lait déjà en circulation. Si l'énergie appliquée au point d'incorporation est insuffisante, les poudres flottent, s'agglutinent ou forment les redoutés « yeux de poisson » : des capsules renfermant l'hydrocolloïde sec à l'intérieur, avec une peau hydratée à l'extérieur qui empêche la solvatation complète.
Ces grumeaux n'affectent pas seulement l'aspect du mix : ils modifient la viscosité finale, réduisent l'efficacité du stabilisant et apparaissent dans la glace finie sous forme de points blanchâtres ou d'une texture sableuse. Les éliminer par la suite exige un retraitement coûteux et, dans bien des cas, ce n'est pas viable.
Le deuxième défi est l'aération incontrôlée. Contrairement au foisonnement recherché, introduit de façon contrôlée dans le freezer, l'air incorporé lors du mélange reste piégé dans de grosses bulles qui gênent l'homogénéisation ultérieure et réduisent l'efficacité de l'échangeur de pasteurisation.
Le troisième défi est la séparation de phases : si la matière grasse est mal émulsionnée et reste en grosses gouttes, elle remonte à la surface de la cuve et forme une couche de crème libre. Cette hétérogénéité se traduit par des lots de composition inégale et par de sérieux problèmes sur la ligne de conditionnement.
Impact de la pasteurisation : cinétique thermique, dénaturation des protéines et risque de brûlage sur paroi
Une fois le mélange préparé, le mix est pasteurisé pour éliminer les micro-organismes pathogènes et améliorer les propriétés fonctionnelles des protéines. Les deux voies habituelles sont la pasteurisation lente LTLT (65 °C pendant 30 minutes en cuve agitée) et la pasteurisation rapide HTST (85 °C pendant 15-25 secondes dans un échangeur à plaques), suivie d'un refroidissement immédiat à 4 °C avant la maturation.
Au cours de cette étape, la β-lactoglobuline et d'autres protéines du lactosérum se dénaturent partiellement et exposent des groupes hydrophobes qui améliorent leur pouvoir émulsifiant, ce qui stabilise la phase grasse. Toutefois, un excès de température locale peut provoquer une dénaturation agressive, la caramélisation des sucres et l'apparition d'arômes de cuit ou de brûlé.
Le risque le plus connu est le brûlage sur paroi (fouling) sur les surfaces chaudes de la cuve de pasteurisation : une couche de protéines coagulées qui réduit fortement le transfert de chaleur, oblige à arrêter la ligne pour nettoyer et transmet au lot des notes sensorielles indésirables.
Le seul moyen de l'éviter est de maintenir une agitation correcte du mix pendant tout le cycle thermique, en veillant à ce qu'aucun point du produit ne reste stagnant contre la paroi chaude.
Le mélangeur de mix pour glaces : association d'un blender, d'un émulsionneur et d'un agitateur
Parler de « mélangeur de mix pour glaces » comme s'il s'agissait d'un seul équipement est une simplification. En pratique, une ligne de fabrication de glaces bien conçue associe trois technologies d'agitation complémentaires : un blender pour incorporer les poudres, un émulsionneur pour affiner l'émulsion matière grasse-eau et un agitateur vertical pour maintenir le mix en mouvement pendant la pasteurisation et la maturation.
InoxMIM couvre les trois avec une gamme d'équipements sanitaires conçus spécifiquement pour l'industrie laitière et glacière, intégrables entre eux et avec le reste de la ligne.
Incorporation des poudres sans grumeaux avec le blender EMTB d'InoxMIM
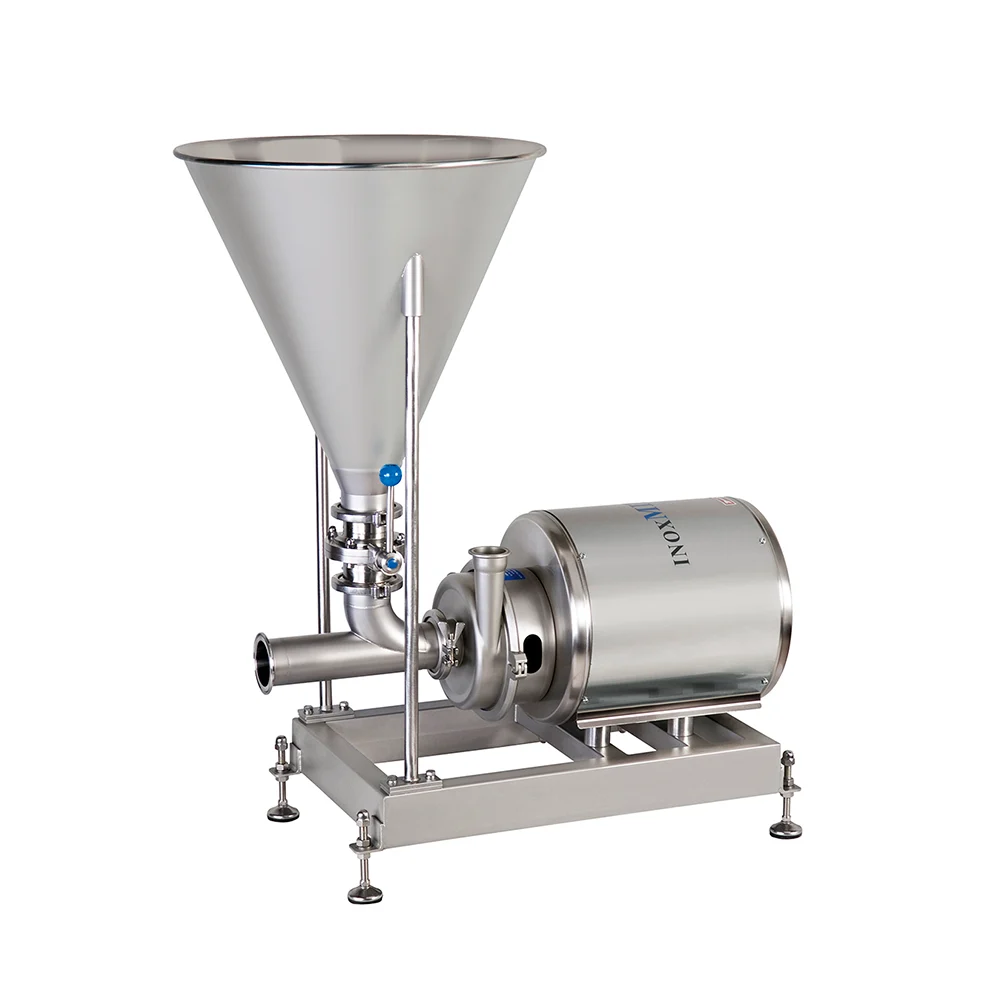
Le blender EMTB d'InoxMIM (gamme d'agitateurs industriels de type blender) est un équipement conçu spécifiquement pour l'incorporation rapide et complète d'ingrédients en poudre dans une phase liquide.
Il fonctionne comme un système Venturi entraîné par un rotor à grande vitesse : le liquide circule dans le corps du blender, traverse un rétrécissement où il s'accélère et crée une dépression qui aspire la poudre depuis la trémie supérieure. La poudre entre en contact avec le liquide dans une chambre turbulente et se disperse en moins d'une seconde, sans avoir le temps de former des grumeaux.
Le blender EMTB est la solution standard pour ajouter lait écrémé en poudre, lactosérum, sucres en poudre, dextrose, stabilisants et émulsifiants en poudre à la base liquide du mix. Il travaille en circuit fermé avec la cuve de mélange et disperse de grandes quantités de poudre (des centaines de kg par lot) en quelques minutes, sans projections, sans nuages de poussière dans l'usine et sans nécessiter de trémies externes avec vibreurs. Sa construction sanitaire en AISI 316L le rend pleinement compatible avec le nettoyage NEP (CIP) du reste de la ligne.
Émulsion et homogénéisation du mix avec les émulsionneurs EMV et EM
Une fois les poudres incorporées, l'étape suivante consiste à affiner l'émulsion matière grasse-eau et à garantir l'hydratation complète des hydrocolloïdes. C'est là qu'intervient la gamme d'émulsionneurs industriels d'InoxMIM.
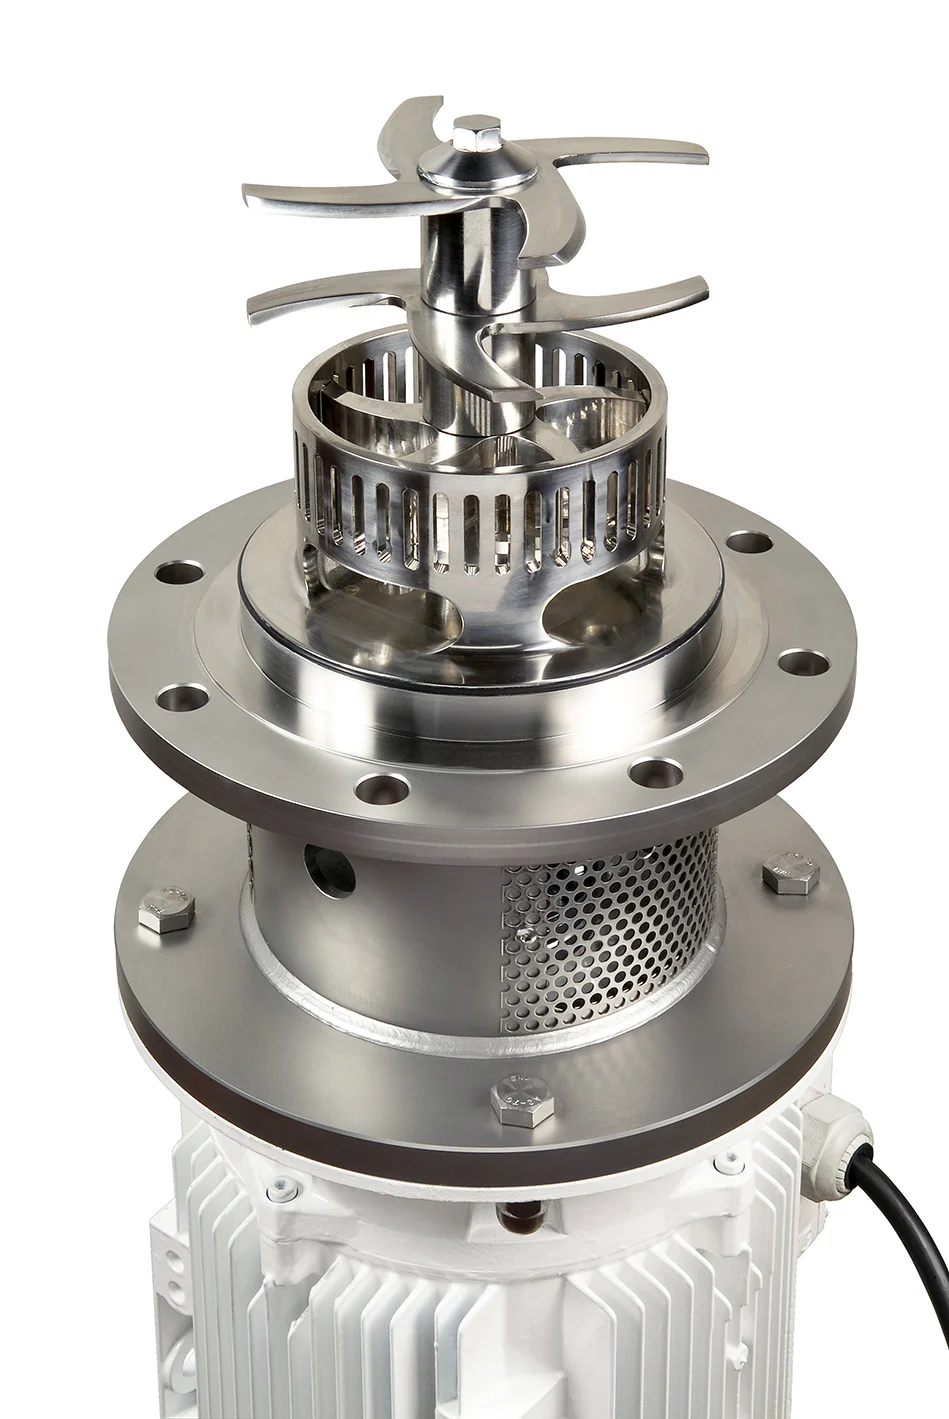
Les modèles EMV et EM sont des émulsionneurs verticaux installés sur la cuve, avec une tête rotor-stator à fort cisaillement qui réduit la taille des gouttelettes de matière grasse à 5–15 µm avant l'homogénéisation, hydrate totalement les stabilisants et brise les agglomérats résiduels que le blender a pu laisser.
Le modèle EMF remplit la même fonction, mais s'installe au fond de la cuve, ce qui est idéal lorsque la hauteur libre au-dessus est limitée.
Les séries EML et EMLT sont des mixeurs en ligne à passage unique, installés sur la tuyauterie entre la cuve de mélange et le pasteurisateur. Ils permettent de travailler en continu, en affinant l'émulsion à mesure que le mix avance vers l'échangeur thermique. C'est l'option préférée dans les usines de grande capacité et sur les lignes multiproduits, où le même mixeur en ligne sert pour le mix pour glaces, les bases laitières, les boissons végétales et les desserts lactés.
Le tableau suivant résume les options les plus courantes appliquées à la production de mix pour glaces :
| Modèle | Installation | Fonction principale | Application typique en glacerie |
|---|---|---|---|
| EMV | Vertical sur couvercle | Émulsion + hydratation des stabilisants | Cuves de mélange de 1 000–10 000 L |
| EM | Vertical sur couvercle | Fort cisaillement, lots moyens | Bases laitières et mix à forte charge |
| EMF | Fond de cuve | Émulsion sans encombrer le couvercle | Réacteurs fermés, cuves pressurisées |
| EML / EMLT | En ligne (tuyauterie) | Affinage continu en passage unique | Lignes de grande capacité et multiproduits |
| MICRO | Microniseur vertical | Réduction supplémentaire de la taille des gouttelettes | Glaces premium, bases à matière grasse végétale |
Agitation pendant la pasteurisation : agitateurs verticaux, échange thermique et homogénéité
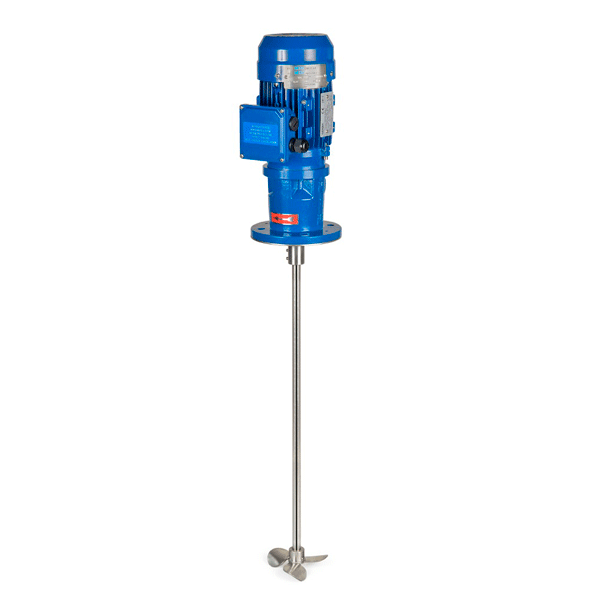
Pendant la phase de pasteurisation en cuve (système LTLT) ou de maintien avant l'envoi vers l'échangeur (système HTST), le mix doit être en permanence en mouvement contrôlé. C'est le seul moyen de garantir que toute la masse de produit atteigne la température cible dans le temps requis et d'éviter le brûlage contre les parois chaudes de la cuve.
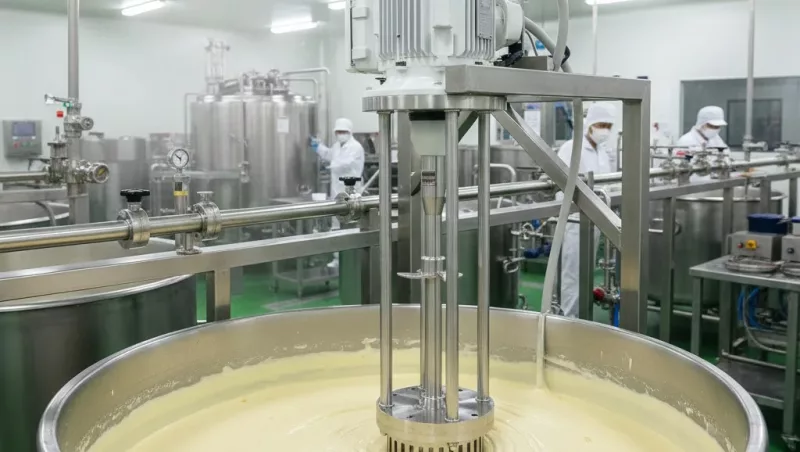
Les agitateurs verticaux des gammes SB/SBR/SBN et VAI/VSI/VDI/VSIN d'InoxMIM sont les plus utilisés pour cette fonction. Ils travaillent à des vitesses modérées (90–300 tr/min), avec des hélices marines ou des pales inclinées qui génèrent un flux axial descendant chargé de renouveler en continu le produit en contact avec les surfaces chaudes.
Ce schéma d'écoulement est essentiel en pasteurisation : il fait descendre le produit chaud de la paroi de la cuve vers son centre, où il se mélange à du produit plus froid, et renvoie ce dernier vers la zone d'échange. Il en résulte une homogénéité thermique de ±1 °C dans tout le volume de la cuve, condition indispensable pour valider le couple temps/température de pasteurisation.
Après la pasteurisation, l'agitateur continue de travailler à des vitesses encore plus faibles pendant la maturation (aging) à 4 °C : le contact doux du produit avec la paroi réfrigérée permet aux matières grasses de cristalliser partiellement, aux protéines et aux stabilisants de s'hydrater au maximum et au mélange d'atteindre la viscosité optimale pour le freezer.
Conception hygiénique, intégration en ligne et choix de l'équipement pour les fabriques de glaces
La fabrication de glaces relève du régime exigeant de l'industrie laitière : produit sensible à la détérioration microbiologique, contrôles officiels fréquents et besoin d'une traçabilité complète. Les équipements d'agitation, d'émulsion et de mélange doivent être à la hauteur de cette exigence.
InoxMIM conçoit ses blenders, émulsionneurs et agitateurs verticaux selon une approche hygiénique unifiée, ce qui simplifie énormément la validation de la ligne et la mise en place des protocoles de nettoyage.
AISI 316L, finitions sanitaires, garniture mécanique et cycles NEP (CIP) pour la glacerie industrielle
Tous les composants en contact avec le produit sont fabriqués en acier inoxydable AISI 316L, avec un état de surface Ra ≤ 0,8 µm dans les zones mouillées et une option d'électropolissage à Ra ≤ 0,4 µm pour les usines aux exigences d'hygiène élevées, comme celles qui produisent des glaces pour enfants ou des desserts à actifs fonctionnels.
Les assemblages sont réalisés au moyen de raccords sanitaires DIN 32676 (Clamp) ou SMS, en évitant les brides filetées ou les joints plats qui créent des zones mortes. Les garnitures mécaniques sont sanitaires, avec des faces de frottement en carbure de silicium et des élastomères EPDM ou FKM de qualité FDA, dimensionnées pour supporter les chocs thermiques typiques entre la pasteurisation (85 °C) et les cycles NEP à la soude chaude.
La ligne complète est conçue pour un nettoyage NEP (CIP) automatisé avec un programme type de prélavage à l'eau, lavage alcalin (soude à 1-1,5 % à 75-80 °C), rinçage, lavage acide (acide nitrique à 0,5-1 %), rinçage final et désinfection. Le blender, les émulsionneurs et les agitateurs verticaux sont nettoyés dans le même cycle, sans démontage, en préservant l'intégrité de la garniture mécanique et des joints.
Lorsque la production l'exige (par exemple dans les usines qui fabriquent aussi des glaces aux fruits ou des glaces pour enfants destinées à des publics sensibles), les équipements acceptent des cycles SIP à la vapeur saturée à 121-135 °C, garantissant la stérilisation complète du circuit avant le changement de lot.
Questions fréquentes
Quelle différence y a-t-il entre un blender et un émulsionneur dans la fabrication de glaces ?
Le blender (type EMTB) est conçu pour incorporer rapidement des ingrédients en poudre (lait en poudre, sucre, stabilisants, lactosérum) dans une phase liquide, en éliminant grumeaux et « yeux de poisson » au moment de l'incorporation. Il fonctionne par aspiration Venturi et dispersion turbulente.
L'émulsionneur (EMV, EM, EML/EMLT) a une mission différente : une fois que tous les ingrédients sont dans la cuve, sa tête rotor-stator à fort cisaillement réduit la taille des gouttelettes de matière grasse, achève l'hydratation des stabilisants et homogénéise le mélange. Les deux équipements sont complémentaires et non interchangeables
À quelle température et pendant combien de temps pasteurise-t-on le mix pour glaces ?
La pasteurisation du mix pour glaces peut se faire en LTLT (Low Temperature Long Time) à 65 °C pendant 30 minutes en cuve agitée, ou en HTST (High Temperature Short Time) à 85 °C pendant 15-25 secondes dans un échangeur à plaques.
Certains fabricants optent pour des traitements plus sévères (90 °C/30 s) afin d'améliorer les propriétés fonctionnelles des protéines. Quelle que soit la voie choisie, le refroidissement ultérieur à 4 °C doit être immédiat et l'agitateur de la cuve de maturation doit fonctionner en continu.
Comment éviter la formation d'yeux de poisson lors de l'ajout de stabilisants et de lait en poudre ?
Les « yeux de poisson » se forment lorsqu'un hydrocolloïde ou une poudre laitière s'hydrate à l'extérieur plus vite qu'elle ne se mouille à l'intérieur, ce qui crée une capsule sèche isolée de l'eau. Pour les éviter, il existe trois tactiques combinables.
Premièrement, prémélanger les stabilisants avec du sucre sec avant de les ajouter au liquide, pour que les particules se séparent les unes des autres. Deuxièmement, incorporer les poudres au moyen d'un blender Venturi de type EMTB, où l'énergie de dispersion est très élevée au point de contact. Et troisièmement, terminer la phase de mélange par un passage dans un émulsionneur EMV ou EML pour forcer l'hydratation finale.
Peut-on utiliser le même émulsionneur pour les glaces, les laits et les boissons végétales ?
Oui, et c'est même l'un des grands avantages de la gamme EM/EMV/EML. La construction sanitaire, les finitions Ra ≤ 0,8 µm et la compatibilité NEP/SIP (CIP/SIP) permettent de travailler dans des usines multiproduits qui alternent mix pour glaces, lait pasteurisé, desserts lactés et boissons végétales à l'avoine, à l'amande ou au soja avec le même équipement.
La clé opérationnelle est de disposer de protocoles de nettoyage validés entre produits et, en cas de manipulation d'allergènes (fruits à coque, soja), de justifier l'absence de traces par des analyses par échantillonnage. Dans les usines dotées de lignes dédiées aux produits sans allergènes, on préfère réserver un émulsionneur spécifique.
Quelle taille de gouttelette de matière grasse recherche-t-on dans un mix pour glaces bien émulsionné ?
Après la phase de mélange et avant l'homogénéisateur, les émulsionneurs de type EMV/EM/EML ramènent la taille moyenne des gouttelettes dans une plage de 5–15 µm. Après l'homogénéisation à haute pression (150-200 bar en deux étages), l'objectif final est d'atteindre une taille moyenne de gouttelette de 0,5–2 µm.
C'est cette distribution fine qui donne à la glace sa texture douce, sa stabilité dans l'emballage et son comportement de fonte équilibré. Un mix mal émulsionné, avec des gouttelettes de plus de 5 µm, donne des glaces au toucher gras, avec une remontée de la phase grasse dans l'emballage et une perte d'onctuosité en bouche.
Dans quelle mesure l'agitation pendant la maturation (aging) influe-t-elle sur la texture finale de la glace ?
Elle est déterminante. Pendant la maturation à 4 °C (4-12 heures en général), la matière grasse cristallise partiellement, les protéines achèvent de s'hydrater et les stabilisants déploient leur capacité de rétention d'eau. Une agitation douce, continue et à écoulement axial (celle que fournissent les agitateurs verticaux SB/SBR ou VAI/VSI) garantit que ces changements se produisent de façon homogène dans tout le volume de la cuve.
Une agitation insuffisante donne un mix stratifié, avec la matière grasse qui cristallise en surface et un fond plus fluide. Une agitation excessive, en revanche, peut détruire le réseau de cristaux gras en formation et compromettre l'onctuosité finale de la glace. L'équilibre se règle avec la vitesse et le type d'hélice de l'agitateur.
Équipements associés
Les équipements d'InoxMIM pour le procédé dont traite cet article.

À propos de l'auteur
Directeur commercial d'InoxMIM
Directeur commercial d'InoxMIM, fabricant de pompes, d'agitateurs et d'équipements de process en acier inoxydable depuis 1997. Il accompagne les clients dans le choix de chaque équipement, de la première consultation technique jusqu'à l'offre.
Articles associés

Vous avez un procédé similaire ?
Dites-nous quel produit vous traitez et ce dont vous avez besoin. Notre équipe technique vous recommandera l'équipement adapté.